Se realizó un análisis experimental en una cámara frigorífica de 3,66 m × 6,096 m (12,0 ft × 20,0 ft), equipada con un serpentín de refrigeración por amoníaco, cinco ventiladores de 30 cm (12 in.) y cinco difusores. El estudio midió los patrones de flujo de aire, las velocidades de enfriamiento y la eficiencia de la transferencia de calor en el almacenamiento de carne mediante el ensayo de dos configuraciones: una con difusores y otra sin ellos. La carne se almacenó en dos filas sobre un total de doce estanterías. Se recopilaron y analizaron datos de rendimiento para evaluar el impacto de la distribución del flujo de aire en la eficiencia del enfriamiento.
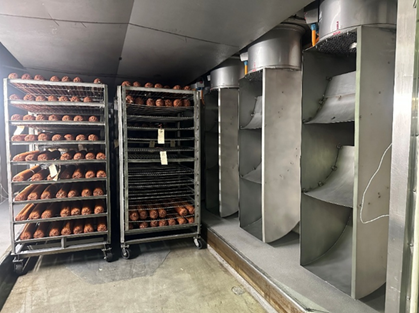
La Fig. 1 muestra las estanterías cargadas con producto en una cámara frigorífica con difusores
Perfiles de temperatura del núcleo del producto en los dos ensayos:
- Ensayo 1, sin difusores («Temperaturas de la carne sin difusores»)
- Ensayo 2, con difusores («Temperatura del producto con difusores»)
El análisis se centra en el ciclo de enfriamiento hasta 4 °C (39,2 °F), considerada la temperatura objetivo para un almacenamiento seguro.
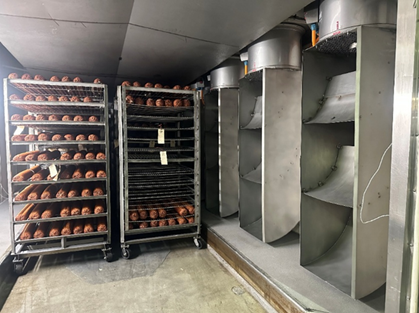
La Fig. 2 muestra los difusores instalados en la cámara frigorífica
La Fig. 3 muestra la disposición de la cámara frigorífica
En ambos ensayos, los cuatro núcleos del producto (estanterías A/B, superior e inferior) comienzan en torno a 68–72 °C (154,4–161,6 °F). Esto indica que la carga térmica inicial es comparable, por lo que las diferencias en el comportamiento del enfriamiento pueden atribuirse principalmente a la presencia o ausencia de difusores y al patrón de flujo de aire resultante.
Sin difusores, el enfriamiento es relativamente lento, con diferencias apreciables entre las estanterías y entre los núcleos superiores e inferiores. Durante la mayor parte del ciclo, los núcleos superiores permanecen 2–4 °C (3,6–7,2 °F) más calientes que los núcleos inferiores correspondientes, lo que demuestra una menor uniformidad vertical de la temperatura. Entre aproximadamente 300–600 min (5–10 h), las temperaturas del producto descienden desde ~30 °C (~86 °F) hasta unos 7–12 °C (44,6–53,6 °F). Alrededor de 800–900 min (13 h 20 min–15 h), al menos algunos núcleos permanecen por encima de 4 °C (39,2 °F) y la diferencia entre los puntos calientes y fríos continúa siendo evidente.
Con difusores, las curvas de enfriamiento presentan una pendiente más pronunciada durante el mismo intervalo, lo que indica una mayor velocidad de transferencia de calor. Las cuatro líneas de temperatura de los núcleos están más agrupadas, normalmente con una diferencia de ~1–2 °C (~1,8–3,6 °F) entre sí en cualquier momento, lo que demuestra una mayor uniformidad entre las estanterías y entre los núcleos superiores e inferiores. Entre 300–600 min (5–10 h), la temperatura del producto desciende desde ~30 °C (~86 °F) hasta ~5–10 °C (41–50 °F), varios grados menos que en el caso sin difusores para los mismos tiempos transcurridos. Las temperaturas del aire son sistemáticamente más bajas y estables, lo que mantiene una mayor diferencia de temperatura impulsora entre el aire y el producto.
Debido a que los gráficos se interpretan a partir de puntos trazados y no de datos sin procesar, los tiempos indicados a continuación son aproximados, pero suficientes para cuantificar el efecto. Sin difusores, los núcleos más fríos (estanterías inferiores) se aproximan a 4 °C (39,2 °F) alrededor de 810–840 min (13,5–14,0 h). Los núcleos más calientes (estanterías superiores) alcanzan el mismo nivel más tarde, alrededor de 840–900 min (14,0–15,0 h). En conjunto, se requieren aproximadamente 13,5–15 h desde la carga para que todos los núcleos monitorizados se enfríen hasta aproximadamente 4 °C (39,2 °F).
Con difusores, el núcleo más frío parece descender por debajo de 4 °C (39,2 °F) alrededor de 660–690 min (11,0–11,5 h). Los demás núcleos superiores alcanzan ~4 °C (39,2 °F) aproximadamente a los 705–735 min (11 h 45 min–12 h 15 min). Por tanto, todos los núcleos alcanzan el objetivo de 4 °C (39,2 °F) en unas 11,0–12,25 h.
Sin difusores, existe una diferencia persistente de temperatura entre los núcleos superiores e inferiores, ya que los superiores están más calientes, lo que podría dificultar el cumplimiento si la aceptación se basa en el punto más caliente. Con difusores, esta diferencia se reduce a aproximadamente 1–2 °C (1,8–3,6 °F), lo que indica una distribución más uniforme del flujo de aire y un menor riesgo de que un «punto caliente» permanezca por encima de 4 °C (39,2 °F) cuando el promedio del producto parezca cumplir los requisitos. En el caso sin difusores, existe una mayor variabilidad y un pequeño recalentamiento de las temperaturas del aire cerca del final del ciclo, coincidiendo con un aplanamiento de las curvas del producto. Con difusores, las temperaturas del aire son más uniformes y más negativas, lo que favorece una aproximación continua a 4 °C (39,2 °F) sin interrupciones visibles.
Fig. 4. Descenso de la temperatura del núcleo de la carne y del flujo de aire con el tiempo, sin difusores
Fig. 5. Descenso de la temperatura del núcleo de la carne y del flujo de aire con el tiempo, con difusores
Por tanto, la incorporación de difusores de flujo de aire:
-
Reduce el tiempo de enfriamiento hasta 4 °C (39,2 °F) en aproximadamente 2–3 h (120–180 min), tanto para los núcleos del producto que se enfrían más rápidamente como para los que se enfrían más lentamente.
-
Mejora la uniformidad de la temperatura entre las estanterías y entre los núcleos superiores e inferiores, reduciendo la diferencia entre los puntos calientes y fríos al final del ciclo de ~3–4 °C (~5,4–7,2 °F) a ~1–2 °C (~1,8–3,6 °F).
-
Mantiene temperaturas del aire más bajas y estables, aumentando la diferencia de temperatura impulsora efectiva y sosteniendo una mayor velocidad de enfriamiento.
Autor
Cargill Inc
Gerente de Ingeniería
Lea otros artículos del autor: