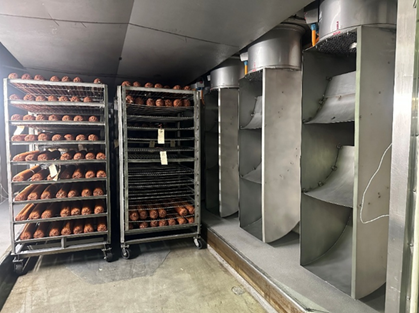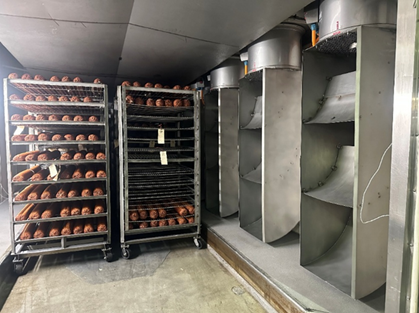
Eine experimentelle Analyse wurde in einem Kühlraum mit den Abmessungen 3,66 m × 6,096 m (12,0 ft × 20,0 ft) durchgeführt, der mit einem Ammoniak-Kältemittelregister, fünf Ventilatoren mit 30 cm (12 in.) Durchmesser und fünf Diffusoren ausgestattet war. In der Studie wurden Luftströmungsmuster, Abkühlraten und die Wärmeübertragungseffizienz bei der Lagerung von Fleisch anhand von zwei Konfigurationen untersucht: eine mit Diffusoren und eine ohne. Das Fleisch wurde in zwei Reihen auf insgesamt zwölf Regalen gelagert. Zur Bewertung des Einflusses der Luftstromverteilung auf die Kühleffizienz wurden Leistungsdaten erfasst und analysiert.
Abb. 1 zeigt mit Produkten beladene Regale in einem Kühlraum mit Diffusoren
Die Profile der Produktkerntemperatur aus den beiden Versuchen:
- Versuch 1 – ohne Diffusoren („Fleischtemperaturen ohne Diffusoren“)
- Versuch 2 – mit Diffusoren („Produkttemperatur mit Diffusoren“)
Im Mittelpunkt steht der Kühlzyklus bis auf 4 °C (39,2 °F), wobei dieser Wert als sichere Ziellagertemperatur angesetzt wird.
Abb. 2 zeigt die im Kühlraum installierten Diffusoren
Abb. 3 zeigt die Anordnung des Kühlraums
In beiden Versuchen liegen die Ausgangstemperaturen der vier Produktkerne (Regal A/B, oben und unten) bei etwa 68–72 °C (154,4–161,6 °F). Dies zeigt, dass die anfängliche thermische Last vergleichbar ist, sodass Unterschiede im Abkühlverhalten hauptsächlich auf das Vorhandensein beziehungsweise Fehlen von Diffusoren und das daraus resultierende Luftströmungsmuster zurückgeführt werden können.
Ohne Diffusoren verläuft die Abkühlung relativ langsam, wobei deutliche Unterschiede zwischen den Regalen sowie zwischen den oberen und unteren Kernen festzustellen sind. Während des größten Teils des Zyklus bleiben die oberen Kerne 2–4 °C (3,6–7,2 °F) wärmer als die entsprechenden unteren Kerne, was auf eine schlechtere vertikale Temperaturgleichmäßigkeit hinweist. Zwischen etwa 300–600 min (5–10 h) sinken die Produkttemperaturen von ~30 °C (~86 °F) auf etwa 7–12 °C (44,6–53,6 °F). Nach etwa 800–900 min (13 h 20 min–15 h) liegen zumindest einige Kerne weiterhin über 4 °C (39,2 °F), und die Temperaturspanne zwischen den wärmsten und kältesten Bereichen ist noch immer erkennbar.
Mit Diffusoren verlaufen die Abkühlkurven über denselben Zeitraum steiler, was auf eine höhere Wärmeübertragungsrate hinweist. Die vier Kurven der Kerntemperaturen liegen enger beieinander, üblicherweise beträgt ihr Abstand zu einem beliebigen Zeitpunkt ~1–2 °C (~1,8–3,6 °F). Dies belegt eine verbesserte Gleichmäßigkeit zwischen den Regalen sowie zwischen den oberen und unteren Kernen. Zwischen 300–600 min (5–10 h) sinkt die Produkttemperatur von ~30 °C (~86 °F) auf ~5–10 °C (41–50 °F) und liegt damit zu denselben Zeitpunkten um mehrere Grad unter den Werten des Versuchs ohne Diffusoren. Die Lufttemperaturen sind durchgehend niedriger und stabiler, wodurch eine größere treibende Temperaturdifferenz zwischen Luft und Produkt aufrechterhalten wird.
Da die Diagramme anhand eingezeichneter Punkte und nicht anhand von Rohdaten ausgewertet werden, sind die nachstehenden Zeiten Näherungswerte, reichen jedoch aus, um den Effekt zu quantifizieren. Ohne Diffusoren nähern sich die kältesten Kerne in den unteren Regalen nach etwa 810–840 min (13,5–14,0 h) einer Temperatur von 4 °C (39,2 °F). Die wärmsten Kerne in den oberen Regalen erreichen denselben Wert später, nach etwa 840–900 min (14,0–15,0 h). Insgesamt dauert es ab der Beschickung ungefähr 13,5–15 h, bis alle überwachten Kerne auf etwa 4 °C (39,2 °F) abgekühlt sind.
Mit Diffusoren scheint der kälteste Kern nach etwa 660–690 min (11,0–11,5 h) die Marke von 4 °C (39,2 °F) zu unterschreiten. Die verbleibenden oberen Kerne erreichen nach ungefähr 705–735 min (11 h 45 min–12 h 15 min) eine Temperatur von ~4 °C (39,2 °F). Somit erreichen alle Kerne die Zieltemperatur von 4 °C (39,2 °F) innerhalb von etwa 11,0–12,25 h.
Ohne Diffusoren besteht ein anhaltender Temperaturversatz zwischen den oberen und unteren Kernen, wobei die oberen Kerne wärmer sind. Dies könnte die Einhaltung der Anforderungen erschweren, wenn die Abnahme auf der wärmsten Messstelle basiert. Mit Diffusoren verringert sich dieser Versatz auf etwa 1–2 °C (1,8–3,6 °F), was auf eine gleichmäßigere Luftstromverteilung und ein geringeres Risiko hinweist, dass eine „Wärmestelle“ über 4 °C (39,2 °F) bleibt, während das Produkt im Durchschnitt die Anforderungen zu erfüllen scheint. Beim Versuch ohne Diffusoren treten größere Schwankungen und gegen Ende des Zyklus ein geringfügiger Wiederanstieg der Lufttemperaturen auf, der mit einer Abflachung der Produktkurven zusammenfällt. Mit Diffusoren verlaufen die Lufttemperaturen gleichmäßiger und liegen stärker im negativen Bereich, wodurch eine kontinuierliche Annäherung an 4 °C (39,2 °F) ohne erkennbare Unterbrechung unterstützt wird.
Abb. 4 Abnahme der Fleischkerntemperatur und der Luftstromtemperatur im Zeitverlauf ohne Diffusoren
Abb. 5 Abnahme der Fleischkerntemperatur und der Luftstromtemperatur im Zeitverlauf mit Diffusoren
Die Einführung von Luftstromdiffusoren bewirkt somit Folgendes:
-
Sie verkürzt die Abkühlzeit bis auf 4 °C (39,2 °F) sowohl für die am schnellsten als auch für die am langsamsten abkühlenden Produktkerne um etwa 2–3 h (120–180 min).
-
Sie verbessert die Temperaturgleichmäßigkeit zwischen den Regalen sowie zwischen den oberen und unteren Kernen und verringert dadurch die Temperaturspanne zwischen den wärmsten und kältesten Bereichen gegen Ende des Zyklus von ~3–4 °C (~5,4–7,2 °F) auf ~1–2 °C (~1,8–3,6 °F).
-
Sie hält die Lufttemperaturen niedriger und stabiler, vergrößert dadurch die wirksame treibende Temperaturdifferenz und erhält eine höhere Abkühlrate aufrecht.
Autor
Cargill Inc
Engineering Manager
Weitere Artikel des Autors: