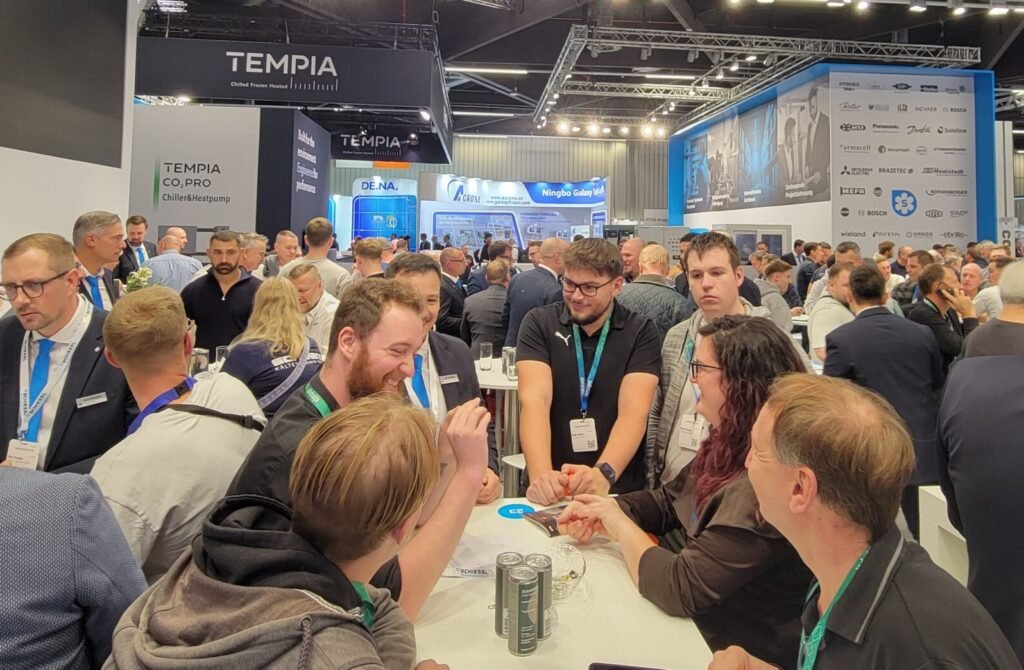
Chillventa 2026 reunió en Núremberg, del 13 al 15 de octubre, a 1.170 expositores de 50 países, un 16% más que en 2024, y a más de 36.000 visitantes. En las conversaciones mantenidas en los stands y en algunos intercambios por escrito posteriores a la feria, un tema surgió de forma recurrente: cómo demostrar que un producto alcanza su eficiencia nominal en una instalación real. Los expositores señalaron los bancos de pruebas de fábrica, las simulaciones hora por hora y las mediciones en instalaciones en funcionamiento, como un sistema de CO2 de 32 kW en un supermercado italiano donde Rivacold registró un ahorro energético neto de entre el 18 y el 22%.
Nuestro avance recogió lo que los expositores anunciaron antes de la feria. Este informe no pretende cubrir todos los stands. Reúne lo que los fabricantes de compresores, los constructores de racks y los especialistas en controles nos dijeron en Núremberg, junto con algunos puntos de nuestras entrevistas con BITZER y Copeland.
CO2: las mejoras dependen de cómo se gestiona el ciclo
ADAPTIX de Rivacold incorpora un intercambiador de calor de alta eficiencia, una válvula reguladora de tres vías, sensores de temperatura y presión y el controlador RIV-EVO de la empresa a las unidades transcríticas de R744. Adapta los parámetros de funcionamiento a las condiciones ambientales y a la carga durante todo el año, reduciendo la presión de descarga y elevando la temperatura de evaporación para que los compresores trabajen menos. «Con un controlador específico y personalizado, modulamos los parámetros de funcionamiento de la máquina durante todo el año para lograr una temperatura de evaporación más alta», afirmó Francesco Romiti, Marketing Manager de Rivacold.
Rivacold posiciona el sistema como alternativa a los eyectores. Su comparación teórica para sistemas de R744 de media temperatura atribuye a los eyectores un ahorro de hasta el 30% en verano, del 15% en las estaciones intermedias y nulo en invierno, frente a un ahorro de hasta el 30% en las tres estaciones con ADAPTIX y de hasta el 40% cuando ambos se combinan. «Otros sistemas solo funcionan durante el verano», afirmó Romiti. «Nuestro sistema es mucho más económico y funciona durante todas las estaciones del año». Según explicó, la única pieza móvil que añade ADAPTIX es una válvula reguladora, mientras que los subenfriadores necesitan un circuito de refrigeración específico y la compresión paralela requiere compresores adicionales. ADAPTIX estará disponible como opción en determinadas unidades condensadoras y racks de R744 de Rivacold con más de 13 kW durante 2027, mientras que los proyectos personalizados estarán disponibles desde finales de 2026.
En el stand de Epta, Stefano Trabucchi, Group Platform Senior Manager, respondió con una herramienta en lugar de un producto. Wizard Matrix, una herramienta de selección disponible en el sitio web de EptaTechnica, utiliza el tamaño de la tienda, expresado como superficie o carga frigorífica, y el clima del emplazamiento para sugerir el refrigerante, la plataforma y la tecnología de eficiencia. Como base, una versión simplificada de un modelo interno simula hora por hora la demanda de refrigeración a lo largo del año, la convierte en consumo energético para cada opción y, posteriormente, en coste. En uno de los ejemplos que mostró, una tienda con una temperatura ambiente de diseño de alrededor de 40°C y una carga de 80 a 120 kW se sitúa en lo que denominó «la región del CO2 total». Los muebles autónomos pueden añadirse a la simulación, de modo que una tienda equipada íntegramente con estos muebles pueda compararse con otra que utilice un sistema remoto.
Trabucchi fue tajante sobre las limitaciones de las cifras de las fichas técnicas. «Para nosotros, la eficiencia nominal no es realmente un cálculo del COP», afirmó, porque una instalación real tiene demasiadas variables como para determinar con precisión la cifra real. «La principal información que estamos recibiendo es si el sistema es fiable, si está superando las olas de calor durante el verano, sí o no». Para esas condiciones, Hauser, ahora parte de Epta Group, presentó ecoFusion, un subenfriador modular de R290 para centrales transcríticas de CO2 desarrollado con Graz University of Technology, en tamaños de 12 kW y 24 kW para temperaturas ambiente de hasta 50°C. En combinación con los sistemas FTE 3.0 y ETE de Epta, la empresa estima ahorros de entre el 15 y el 23% por encima de 40°C.
El CO2 industrial tuvo su propio argumento basado en datos de campo. Luca Bresolin, Project Manager de CREA, un constructor italiano de racks situado cerca de Milán que también instala y presta servicio a sus plantas, mostró un rack booster transcrítico de acero inoxidable construido para un productor de alimentos de Rumanía y con una capacidad nominal, según indicó, de unos 500 kW a -33°C. Su lado de baja temperatura utiliza bombeo en lugar de expansión directa. «Por ejemplo, con menos 25 en la cámara frigorífica, se introduce en el evaporador CO2 líquido a menos 29. Se tiene un delta T pequeño», explicó, frente a aproximadamente 7 K en un sistema de expansión directa. El calor se recupera en tres etapas: alrededor de 60°C para su uso en las instalaciones, glicol a aproximadamente 30°C para descongelar los evaporadores de las cámaras frigoríficas y calor de baja temperatura para la calefacción del suelo bajo las cámaras frigoríficas, en sustitución de los calentadores eléctricos. Los caudalímetros másicos conectados al PLC permiten a CREA y a sus clientes hacer un seguimiento del COP durante el funcionamiento, y Bresolin señaló que los clientes ahora solicitan supervisión ininterrumpida, datos registrados del COP y cambios remotos de parámetros.
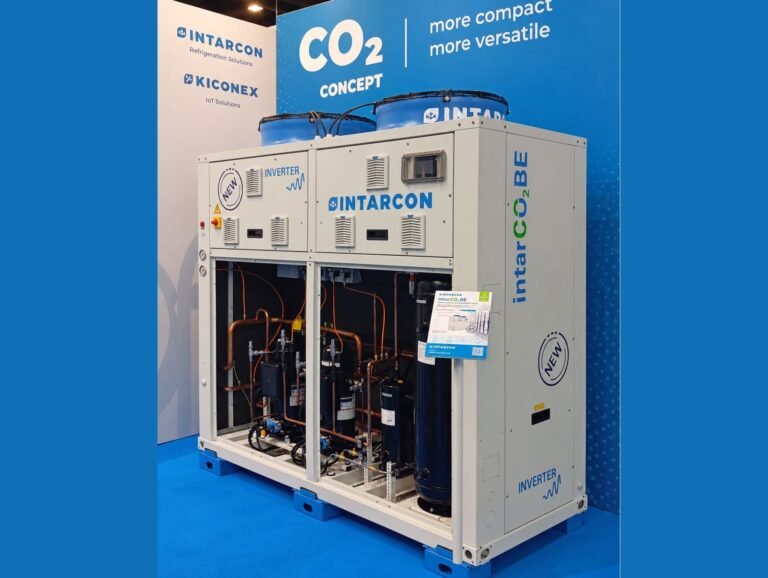
La transición hacia formatos más pequeños continuó. Entre los lanzamientos no incluidos en nuestro avance, intarCU2BE de INTARCON lleva el CO2 transcrítico a supermercados de 200 a 800 m2, con hasta 40 kW de capacidad de media temperatura mediante un compresor scroll inverter en una unidad de 800 mm de ancho en su punto más ancho, por lo que puede pasar por puertas estándar. En el otro extremo de la escala, Dorin aprovechó la feria para presentar por primera vez el CD800, un compresor transcrítico de CO2 de ocho cilindros con desplazamientos de 101 a 115,5 m3/h y motores de 180 a 220 hp. Giovanni Dorin, Chief Marketing & Business Development Officer, lo calificó como el producto insignia de la empresa para la refrigeración industrial y afirmó que un CD800 puede sustituir a varios compresores en un rack, reduciendo el tamaño de los racks para almacenes, plantas de procesamiento de alimentos y grandes centros comerciales. «Hemos establecido el CO2 como gas prioritario», afirmó.
Los fabricantes de intercambiadores de calor plantearon la eficiencia a nivel de los componentes. Manuel Togaç, Marketing Manager de Karyer Heat Exchangers, señaló el evaporador de aire EA de la empresa, clasificado en la clase A de eficiencia energética, y su enfriador de gas. Según indicó, el interés en el stand se centró en reducir el consumo energético, especialmente en la refrigeración industrial.
El impulso no se limita a Europa. Sandro Matic, President Americas de Copeland, situó la adopción del CO2 en aproximadamente el 36% en Europa, frente a cerca del 6% en América, lo que deja «un largo recorrido para las soluciones de CO2» en ese mercado. Martin Büchsel, Chief Sales and Marketing Officer de BITZER Group, señaló el creciente interés por el CO2 en Estados Unidos y China, aunque los límites federales estadounidenses para supermercados se han aplazado hasta 2032.
Qué significa esto: las mejoras de los sistemas de CO2 expuestos no procedían tanto de nuevo hardware como de la forma de gestionar el ciclo, mediante valores de consigna adaptativos, subenfriamiento y evaporadores con bombeo. Las pruebas aportadas se basan cada vez más en mediciones realizadas en las instalaciones, en la tienda o la cámara frigorífica, en lugar de limitarse a citar una clasificación nominal.
Propano e isobutano: los límites de carga determinan el sistema
Fernando Fischer, director de Marketing Corporativo de Tecumseh, señaló una plataforma de compresores R290 de velocidad fija para el comercio minorista de alimentación como el producto más eficiente del stand. En vitrinas isla de supermercado, donde sustituyó al compresor original de velocidad variable y se midió el consumo durante el uso normal, afirmó que igualó o superó a la unidad de velocidad variable y que, frente a otros compresores todo/nada del mercado, es hasta un 25 a 30% más eficiente. Describió la demanda por segmento: «Si se pasa al sector comercial ligero y comercial, todo gira en torno al propano. También gira en torno a la velocidad variable y la alta eficiencia». A capacidades más elevadas, señaló, los clientes recurren a los A2L, mientras Tecumseh trabaja en compresores y unidades condensadoras de CO2.
Gian Maria Borri, director de Marketing de Secop, respondió nuestras preguntas por escrito después de la feria y puso sobre la mesa las cifras de la empresa. Sus compresores R290 de velocidad variable para el comercio minorista de alimentación, con desplazamientos de 10 a 18 cm3, reducen el consumo de energía hasta un 40% frente a un compresor de velocidad fija al adaptar la velocidad a la demanda real de refrigeración. Para servicios de alimentación, el modelo más grande de su gama de propano, el SCE25MNDX, ofrece hasta 2.100 W de capacidad de refrigeración con un COP de 2,01 (ASHRAE MBP). Para bombas de calor de agua caliente sanitaria, el NLE10DNDX proporciona hasta 1.944 W de calefacción con un COP de 4,08 (ASHRAE HBP), lo que, según la empresa, representa una eficiencia hasta un 30% mayor que la de las soluciones basadas en HFC.
Arneg aborda el límite de carga dentro de la tienda. Enrico Zambotto, director de Tecnología de Sistemas de Refrigeración de Arneg, mostró TOWER RING, en el que una unidad de refrigeración presta servicio a varias vitrinas, con una carga máxima de R290 de 150 g por circuito. La condensación se enfría por agua: el agua va a un enfriador seco externo o a uno interno que calienta la tienda, y los compresores se sitúan en la zona de ventas detrás de las estanterías, al principio, en el centro o al final de un pasillo.
Zambotto vinculó el interés por estos sistemas tanto a la disponibilidad de mano de obra como a la normativa. «El CO2 es un estándar, pero hay algunas aplicaciones en las que resulta difícil encontrar un técnico cualificado», afirmó. Añadió que los sistemas de glicol son más fáciles de instalar, configurar y poner en marcha, «y además el sistema de tuberías podría instalarlo un fontanero en lugar de un técnico de refrigeración», sin alta presión dentro del supermercado.
En calefacción, el mercado se ha adelantado a las normas. «Actualmente ninguna normativa exige utilizar propano, pero muchas bombas de calor comerciales ya funcionan con él», afirmó Matic, y añadió que las bombas de calor en Europa ya son principalmente sistemas de propano. Büchsel señaló que BITZER está desarrollando compresores de tornillo y scroll para propano e isobutano, principalmente para bombas de calor.
El isobutano también se está incorporando a máquinas de mayor tamaño. Danfoss y ENGIE Refrigeration aprovecharon la feria para presentar un desarrollo conjunto basado en el Turbocor TNS385, que Danfoss describe como su primer compresor sin aceite diseñado para R600a. Tras las pruebas iniciales de laboratorio en Danfoss, el compresor se está evaluando ahora en un prototipo específico de enfriadora de ENGIE Refrigeration para la climatización de grandes edificios. Los datos preliminares apuntan a una capacidad nominal de refrigeración de aproximadamente 385 kW, sujeta a una validación adicional, y los socios afirman que las cifras de eficiencia solo se publicarán una vez finalizada la validación. Dado que R600a es un refrigerante A3, las adaptaciones incluyen sellado, refrigeración del motor y detección de fugas integrada en el compresor, así como medidas automáticas de protección con secuencias seguras de parada en la enfriadora. Fabio Klein, presidente divisional de Danfoss Commercial Compressors, señaló que el objetivo es «evaluar los requisitos de rendimiento, integración y seguridad antes de su introducción comercial». Danfoss prevé un lanzamiento controlado del TNS385 para clientes seleccionados durante 2027; no se ha establecido una fecha de lanzamiento para la enfriadora de ENGIE.
Qué significa esto: con límites de carga fijos, la capacidad con propano se divide en pequeños circuitos sellados o se mantiene fuera de la zona de ventas mediante un circuito de agua o glicol. Para algunos minoristas, el factor decisivo no es el refrigerante, sino quién está disponible para instalarlo y mantenerlo.
Bombas de calor industriales: el refrigerante determina el límite
Rajesh Dixit, director sénior de Gestión de Productos de Johnson Controls, expuso en el stand la escala de temperaturas. Las bombas de calor de amoníaco «normalmente alcanzan 90, 92°C»; con isobutano, la nueva Sabroe HitemHP alcanza 107°C, y con butano, 122°C. Según argumentó, la eficiencia apenas cambia a lo largo de esa escala: dependiendo de las condiciones, una bomba de calor suele ser de tres a cuatro veces más eficiente que una caldera, independientemente de cuál de estos refrigerantes utilice.
La respuesta de Dixit a la cuestión del rendimiento sobre el terreno fue el banco de pruebas de fábrica. HitemHP se valida en condiciones de diseño y fuera de diseño en Dinamarca, y afirmó que Johnson Controls es la primera empresa en ofrecer una unidad estandarizada de este tipo cuyo rendimiento puede probarse en fábrica antes del envío. «El cliente tiene tranquilidad: demuéstreme que funciona antes de enviármela», afirmó. Después de la puesta en marcha, las unidades pueden conectarse mediante OpenBlue para que los técnicos reciban asistencia remota durante la puesta en servicio y la resolución de problemas, con lo que la empresa denomina diagnóstico predictivo.
En GEA, cuyo stand exhibía una bomba de calor de amoníaco RedGenium 950 basada en su compresor de pistón V XHP, Roland Ligtvoet, director de Producto de Compresores de Pistón y Aplicaciones, defendió el uso de máquinas alternativas en aplicaciones de calefacción. En refrigeración, afirmó, un compresor de pistón es ligeramente más eficiente que uno de tornillo; en una bomba de calor, donde la diferencia de presión es mayor, el mismo paquete con un compresor de pistón muestra «un aumento de la eficiencia superior al 20%» frente a uno de tornillo. GEA especificó posteriormente que la cifra procede del etiquetado AddBetter de RedGenium, la etiqueta ecológica propia de la empresa, con una condición de ejemplo de +20/+70°C. El fabricante valida los compresores en su centro de validación durante el diseño, incorpora los datos a su software de selección y ofrece una prueba de rendimiento en fábrica por un pequeño coste adicional. Los clientes suelen informar que las unidades superan el rendimiento previsto, señaló, porque GEA establece sus valores nominales de forma conservadora.
La mayoría de las preguntas dirigidas a GEA este año estuvieron relacionadas con la calefacción, y gran parte del esfuerzo se destina a la formación. «Es más o menos el mismo compresor básico, pero es una máquina diferente», afirmó sobre los compresores de bombas de calor, que funcionan a presiones más elevadas y plantean nuevos problemas prácticos para los instaladores. Las temperaturas de suministro superiores a 95°C están en fase de desarrollo y validación, pero «no están listas para el mercado».
La demanda que impulsa las temperaturas más elevadas procede de la industria. En la industria, afirmó Matic, alrededor del 60% del consumo total de energía puede vincularse a la calefacción. Los procesos de fabricación de alimentos suelen operar entre 120 y 180°C, y se necesitan bombas de calor capaces de alcanzar esas temperaturas para sustituir las calderas alimentadas con petróleo y gas; la adquisición de SPH Sustainable Process Heat por parte de Copeland se realizó para cubrir ese rango.
Qué significa esto: por encima de aproximadamente 95°C, la elección pasa del amoníaco a los hidrocarburos, y las afirmaciones sobre eficiencia pasan de las fichas técnicas a los bancos de pruebas de fábrica. La limitación que describieron los expositores fue la validación y la formación de los instaladores, más que la disponibilidad de compresores.
Centros de datos: mantener la complejidad bajo control
Büchsel no espera que el auge de los centros de datos se desvanezca. «No es un fuego de paja que desaparecerá pronto, ni es una burbuja», afirmó. BITZER aprovechó la feria para presentar HELICOM, su nueva generación de compresores de tornillo, comenzando con un modelo para aplicaciones de centros de datos.
Copeland espera que el segmento de los centros de datos crezca un 165% de aquí a 2030, y Matic señaló que ese ritmo hace necesario «mantener la complejidad bajo control». Su compresor centrífugo sin aceite Aero-lift «elimina la compleja electrónica necesaria, por ejemplo, para accionar cojinetes magnéticos», de modo que la tecnología pueda aplicarse a una escala mucho mayor. En cuanto a los equipos auxiliares, Delta presentó un motor de ventilador EC con pérdidas un 20% inferiores al nivel IE5 y bombas HVDC para los circuitos de las unidades de distribución de refrigerante.
Qué significa esto: a medida que crece el segmento, los fabricantes de compresores están lanzando máquinas diseñadas para centros de datos y reduciendo su complejidad, de modo que la tecnología pueda aplicarse más ampliamente.
Herramientas para una plantilla más reducida
Varios expositores rediseñaron el trabajo en torno a los equipos, en lugar de los propios equipos. Flemming Lundberg Poulsen, director de Marketing & Comunicaciones de SAMON y Safe Monitoring Group, mostró las nuevas opciones de sensores infrarrojos IR e IR+ para los detectores de gas Glacier MIDI, que, según explicó, tienen un mayor coste inicial, pero uno menor a lo largo de su vida útil, sin envenenamiento ni deriva del sensor. El nuevo monitor de sala Glacier RM incorpora un servidor Wi-Fi, por lo que puede configurarse desde cualquier teléfono sin necesidad de una aplicación, y la aplicación gratuita para Glacier MIDI guía al técnico durante la calibración y emite un certificado que puede incluir el logotipo del propio contratista. «No se necesitan herramientas especiales. Lo único que se necesita es un teléfono», afirmó Poulsen. GasNet, el nuevo servicio en la nube del grupo, reúne en una sola vista los detectores de varias instalaciones, con alertas por mensaje de texto y correo electrónico, así como lecturas almacenadas. En el ámbito de los sensores, MSA Safety presentó un sensor de gas refrigerante NDIR para sus monitores Bacharach, con un límite mínimo de detección de aproximadamente 60 ppm.
Eliwell lanzó Eliwell 360, una plataforma web para instaladores y distribuidores basada en fichas de soluciones para trabajos habituales, como el control de cámaras frigoríficas, cada una con selección de productos y videotutoriales Learn & Go. «Nuestros productos y soluciones son cada vez más complejos porque intentan alcanzar los mejores objetivos de eficiencia», afirmó Giovanna Rosso, responsable de Comunicación de Marketing de Eliwell by Schneider Electric.
Los fabricantes de compresores plantearon el mismo problema en términos de personal. Matic describió servicios de puesta en marcha y algoritmos de IA que ayudan a los instaladores a poner en funcionamiento las unidades condensadoras de CO2 de Copeland, así como la herramienta Copeland Scout, que utiliza IA para ayudar a diagnosticar problemas en los sistemas e identificar las piezas de repuesto adecuadas. Büchsel destacó la red de formación de BITZER, que incluye un nuevo centro de formación para la región de Asia-Pacífico en Tailandia, con sistemas reales, entre ellos un rack y unidades ECOLITE, para que la formación sea práctica. Borri describió el mismo cambio desde la perspectiva del cliente en Secop: ahora los compradores esperan asistencia durante todo el proyecto, desde el diseño conjunto del sistema y las pruebas durante el desarrollo hasta el servicio posventa, no solo un compresor eficiente.
Qué significa esto: la puesta en marcha, la calibración y el diagnóstico se están rediseñando para que puedan realizarlos profesionales menos especializados, porque la cantidad de personal capacitado limita ahora la rapidez con la que pueden instalarse los sistemas con refrigerantes naturales.
Medido, no nominal
Al preguntarles cómo saben que sus equipos ofrecen el rendimiento previsto en campo, los expositores dieron seis respuestas diferentes. Tecumseh midió el consumo después de sustituir un compresor en vitrinas en funcionamiento. Rivacold encendió y apagó su sistema en periodos alternos de 24 horas. CREA integra caudalímetros másicos en su PLC. Johnson Controls puede someter sus unidades HitemHP a pruebas de rendimiento en el banco de pruebas de fábrica antes del envío, y GEA ofrece una prueba de rendimiento en fábrica como opción. La respuesta de Epta fue aún más sencilla: si el sistema sobrevive a una ola de calor estival.
El punto en común es que la decisión sobre el refrigerante está tomada en gran medida. Las cuestiones pendientes son cómo demostrar el resultado y quién lo instalará. «No habrá suficiente refrigerante para recargar todos los sistemas existentes, por lo que quienes esperen se enfrentarán a dos problemas: los refrigerantes y encontrar personal», afirmó Büchsel, ante la reducción de la cuota de HFC de la UE el 1 de enero de 2027. Los ponentes del Chillventa CONGRESS, celebrado el día antes de la apertura de la feria, llegaron a la misma conclusión desde la perspectiva normativa. «El CO2 no tendría ninguna posibilidad si solo nos guiáramos por los valores de COP», afirmó Torben Funder-Kristensen, director de Cumplimiento de Producto y Normalización de Danfoss Climate Solutions, mientras que Sarah E. Maston, presidenta de ASHRAE para 2026-27, advirtió que los sistemas más recientes «son intrínsecamente más complicados de operar y mantener, y requieren más técnicos cualificados que todavía no existen». Nuestro informe sobre el CONGRESS aborda el panorama normativo, desde la reducción de la cuota de 2027 hasta las revisiones de Ecodesign. Próximamente publicaremos más material desde Núremberg, incluidas entrevistas completas con BITZER y Copeland. Suscríbanse al boletín de Refindustry para no perdérselas. Para conocer los productos anunciados antes de la feria, consulten nuestro avance de Chillventa 2026.