Chillventa 2026 ha riunito a Norimberga, dal 13 al 15 ottobre, 1.170 espositori provenienti da 50 Paesi, il 16% in più rispetto al 2024, e oltre 36.000 visitatori. Nelle conversazioni presso gli stand e in alcuni approfondimenti scritti successivi alla fiera, un tema è emerso ripetutamente: come dimostrare che un prodotto raggiunge la propria efficienza nominale in un’installazione reale. Gli espositori hanno fatto riferimento a banchi prova di fabbrica, simulazioni su base oraria e misurazioni presso siti operativi, come un sistema a CO2 da 32 kW in un supermercato italiano, dove Rivacold ha registrato risparmi energetici netti compresi tra il 18 e il 22%.
La nostra anteprima ha delineato quanto annunciato dagli espositori prima della fiera. Questo rapporto non intende descrivere ogni stand. Riunisce quanto ci è stato riferito a Norimberga dai produttori di compressori, dai costruttori di rack e dagli specialisti dei sistemi di controllo, insieme agli elementi emersi dalle nostre interviste con BITZER e Copeland.
CO2: i vantaggi dipendono da come viene gestito il ciclo
ADAPTIX di Rivacold aggiunge alle unità transcritiche a R744 uno scambiatore di calore ad alta efficienza, una valvola di regolazione a tre vie, sensori di temperatura e pressione e il controllore RIV-EVO dell’azienda. Il sistema adatta i parametri operativi alle condizioni ambientali e al carico durante tutto l’anno, riducendo la pressione di mandata e aumentando la temperatura di evaporazione, in modo che i compressori compiano meno lavoro. «Con un controllore personalizzato dedicato moduliamo i parametri operativi della macchina durante tutto l’anno, allo scopo di ottenere una temperatura di evaporazione più elevata», ha dichiarato Francesco Romiti, Marketing Manager di Rivacold.
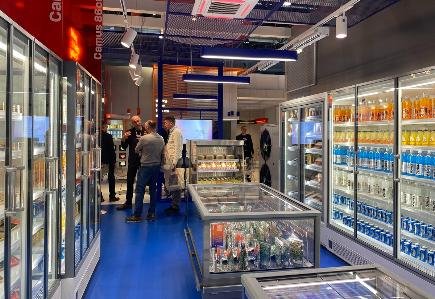
Rivacold propone il sistema come alternativa agli eiettori. Il confronto teorico dell’azienda per i sistemi a R744 a media temperatura attribuisce agli eiettori risparmi fino al 30% in estate, al 15% nelle mezze stagioni e nulli in inverno, rispetto a risparmi fino al 30% in tutte e tre le stagioni per ADAPTIX e fino al 40% quando le due soluzioni vengono combinate. «Altri sistemi funzionano soltanto durante l’estate», ha affermato Romiti. «Il nostro sistema è molto più economico e funziona in tutte le stagioni dell’anno». Secondo Romiti, l’unica parte mobile aggiunta da ADAPTIX è una valvola di regolazione, mentre i sottoraffreddatori richiedono un circuito di refrigerazione dedicato e la compressione parallela necessita di compressori aggiuntivi. Nel corso del 2027 ADAPTIX sarà disponibile come opzione su determinate unità condensanti e rack Rivacold a R744 superiori a 13 kW, mentre i progetti personalizzati saranno disponibili dalla fine del 2026.
Presso lo stand Epta, Stefano Trabucchi, Group Platform Senior Manager, ha risposto presentando uno strumento anziché un prodotto. Wizard Matrix, uno strumento di selezione disponibile sul sito web EptaTechnica, acquisisce le dimensioni del punto vendita, espresse come superficie o carico frigorifero, e il clima del sito, quindi suggerisce il refrigerante, la piattaforma e la tecnologia per l’efficienza. Alla base dello strumento vi è una versione semplificata di un modello interno, che simula su base oraria la domanda di raffreddamento durante l’anno, la converte nel consumo energetico di ciascuna opzione e successivamente nel relativo costo. In uno degli esempi mostrati, un punto vendita con una temperatura ambiente di progetto di circa 40°C e un carico compreso tra 80 e 120 kW rientra in quella che Trabucchi ha definito «la regione interamente dedicata alla CO2». Alla simulazione possono essere aggiunti banchi plug-in, consentendo di confrontare un punto vendita completamente plug-in con uno dotato di un sistema remoto.
Trabucchi è stato diretto riguardo ai limiti dei dati riportati nelle schede tecniche. «Per noi, l’efficienza nominale non consiste realmente in un calcolo del COP», ha affermato, perché un’installazione reale presenta troppe variabili per poter determinare con precisione il valore effettivo. «Il principale riscontro che stiamo ricevendo è: il sistema è affidabile? Sì. Supera le ondate di calore durante l’estate? Sì o no». Per tali condizioni, Hauser, ora parte di Epta Group, ha presentato ecoFusion, un sottoraffreddatore modulare a R290 per centrali transcritiche a CO2, sviluppato con Graz University of Technology e disponibile nei formati da 12 kW e 24 kW per temperature ambiente fino a 50°C. In combinazione con i sistemi FTE 3.0 ed ETE di Epta, l’azienda stima risparmi compresi tra il 15 e il 23% al di sopra dei 40°C.
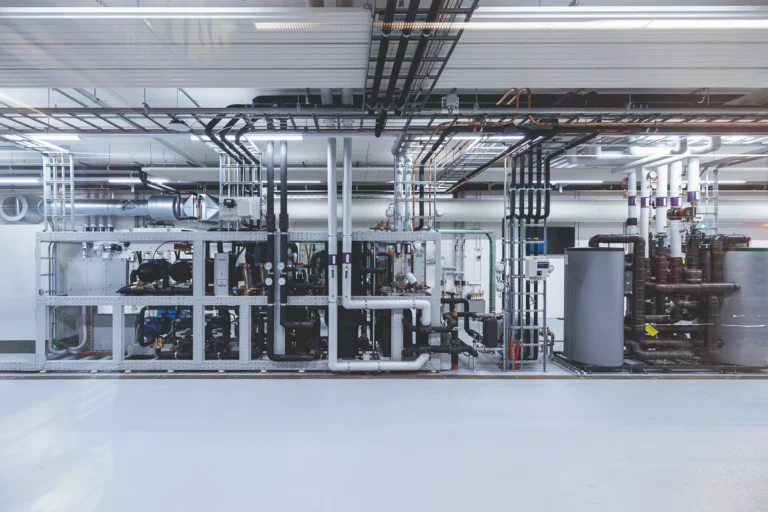
Anche la CO2 industriale ha presentato le proprie argomentazioni basate sull’esperienza sul campo. Luca Bresolin, Project Manager di CREA, costruttore italiano di rack con sede nei pressi di Milano che si occupa anche dell’installazione e della manutenzione dei propri impianti, ha mostrato un rack booster transcritico in acciaio inossidabile realizzato per un produttore alimentare in Romania e con una capacità nominale, secondo quanto riferito, di circa 500 kW a -33°C. Il lato a bassa temperatura è pompato anziché a espansione diretta. «Per esempio, con una temperatura di meno 25 nella cella frigorifera, si immette nell’evaporatore CO2 liquida a meno 29. Si ha un delta T ridotto», ha spiegato, rispetto ai circa 7 K di un sistema a espansione diretta. Il calore viene recuperato in tre fasi: circa 60°C per l’utilizzo nel sito, glicole a circa 30°C per sbrinare gli evaporatori delle celle frigorifere e calore a bassa temperatura per il riscaldamento a pavimento sotto i magazzini frigoriferi, in sostituzione dei riscaldatori elettrici. I misuratori di portata massica collegati al PLC consentono a CREA e ai suoi clienti di monitorare il COP durante il funzionamento. Bresolin ha inoltre affermato che i clienti richiedono ora monitoraggio continuo, registrazione dei dati relativi al COP e modifica dei parametri da remoto.
È proseguita la tendenza verso formati più compatti. Tra i lanci non trattati nella nostra anteprima, intarCU2BE di INTARCON porta la CO2 transcritica nei supermercati da 200 a 800 m2, con una capacità a media temperatura fino a 40 kW, fornita da un compressore scroll a inverter all’interno di un’unità larga 800 mm nel punto di massima larghezza, così da poter passare attraverso porte standard. All’estremo opposto della gamma, Dorin ha scelto la fiera per la prima presentazione di CD800, un compressore transcritico a CO2 a otto cilindri, con cilindrate da 101 a 115,5 m3/h e motori da 180 a 220 hp. Giovanni Dorin, Chief Marketing & Business Development Officer, lo ha definito il prodotto di punta dell’azienda per la refrigerazione industriale e ha affermato che un singolo CD800 può sostituire diversi compressori su un rack, riducendo le dimensioni dei rack destinati a magazzini, impianti di trasformazione alimentare e grandi centri commerciali. «Abbiamo individuato la CO2 come gas prioritario», ha dichiarato.
I produttori di scambiatori di calore hanno presentato l’efficienza a livello di componente. Manuel Togaç, Marketing Manager di Karyer Heat Exchangers, ha richiamato l’attenzione sull’aeroevaporatore EA dell’azienda, classificato nella classe di efficienza energetica A, e sul suo gas cooler. Secondo Togaç, l’interesse presso lo stand si è concentrato sulla riduzione dei consumi energetici, in particolare nella refrigerazione industriale.
La domanda non proviene soltanto dall’Europa. Sandro Matic, President Americas di Copeland, ha stimato l’adozione della CO2 a circa il 36% in Europa, rispetto a circa il 6% nelle Americhe, il che lascia in quei mercati «un lungo percorso di crescita per le soluzioni a CO2». Martin Büchsel, Chief Sales and Marketing Officer di BITZER Group, ha segnalato un crescente interesse per la CO2 negli Stati Uniti e in Cina, nonostante i limiti federali statunitensi per i supermercati siano stati rinviati al 2032.
Che cosa significa: i vantaggi della CO2 presentati in fiera derivano meno da nuovi componenti hardware e più dalle modalità di gestione del ciclo, attraverso setpoint adattivi, sottoraffreddamento ed evaporatori pompati. Le prove fornite si basano sempre più su misurazioni effettuate sul posto, nel punto vendita o nel magazzino frigorifero, anziché su valori nominali dichiarati.
Propano e isobutano: i limiti di carica determinano il sistema
Fernando Fischer, Corporate Marketing Director di Tecumseh, ha indicato una piattaforma di compressori R290 a velocità fissa per la distribuzione alimentare come il prodotto più efficiente esposto nello stand. Nei banchi espositivi a isola dei supermercati, dove ha sostituito il compressore originale a velocità variabile e i consumi sono stati misurati durante il normale utilizzo, ha affermato che ha eguagliato o superato l’unità a velocità variabile e che, rispetto ad altri compressori on-off presenti sul mercato, è fino al 25-30% più efficiente. Ha descritto la domanda per segmento: “Se si guarda al piccolo commercio e al commerciale, è tutto incentrato sul propano. E anche sulla velocità variabile e sull’elevata efficienza”. Per capacità maggiori, ha affermato, i clienti si orientano verso gli A2L, mentre Tecumseh sta lavorando a compressori e unità condensanti a CO2.
Gian Maria Borri, Marketing Manager di Secop, ha risposto per iscritto alle nostre domande dopo la fiera e ha presentato i dati dell’azienda. I suoi compressori R290 a velocità variabile per la distribuzione alimentare, con cilindrate da 10 a 18 cm3, riducono il consumo energetico fino al 40% rispetto a un compressore a velocità fissa, adeguando la velocità all’effettiva domanda di raffreddamento. Per la ristorazione, il modello più grande della gamma a propano, SCE25MNDX, eroga una capacità frigorifera fino a 2.100 W con un COP di 2,01 (ASHRAE MBP). Per le pompe di calore per acqua calda sanitaria, NLE10DNDX fornisce fino a 1.944 W di riscaldamento con un COP di 4,08 (ASHRAE HBP), risultando, secondo l’azienda, fino al 30% più efficiente rispetto alle soluzioni basate su HFC.
Arneg affronta il limite di carica all’interno del punto vendita. Enrico Zambotto, CTO Refrigeration Systems di Arneg, ha presentato TOWER RING, nel quale un’unità di refrigerazione serve diversi espositori, con una carica massima di R290 pari a 150 g per circuito. La condensazione è raffreddata ad acqua: l’acqua viene inviata a un raffreddatore a secco esterno oppure a uno interno che riscalda il punto vendita, mentre i compressori sono collocati nell’area di vendita dietro le scaffalature, all’inizio, al centro o alla fine di una corsia.
Zambotto ha collegato l’interesse per questi sistemi tanto alla disponibilità di manodopera quanto alla normativa. “La CO2 è uno standard, ma vi sono alcune applicazioni in cui è difficile trovare un tecnico qualificato”, ha affermato. I sistemi a glicole sono più facili da installare, configurare e avviare, ha aggiunto, “e anche il sistema di tubazioni potrebbe essere realizzato da un idraulico anziché da un tecnico della refrigerazione”, senza alta pressione all’interno del supermercato.
Nel riscaldamento, il mercato ha anticipato le norme. “Oggi nessuna normativa impone di utilizzare il propano, eppure molte pompe di calore commerciali funzionano già con questo refrigerante”, ha affermato Matic, aggiungendo che in Europa le pompe di calore sono già prevalentemente sistemi a propano. Büchsel ha dichiarato che BITZER sta sviluppando compressori a vite e scroll per propano e isobutano, principalmente destinati alle pompe di calore.
Anche l’isobutano si sta facendo strada in macchine di maggiori dimensioni. Danfoss ed ENGIE Refrigeration hanno utilizzato la fiera per presentare uno sviluppo congiunto basato sul Turbocor TNS385, che Danfoss descrive come il suo primo compressore senza olio progettato per R600a. Dopo i primi test di laboratorio presso Danfoss, il compressore viene ora valutato in uno specifico prototipo di refrigeratore ENGIE Refrigeration destinato alla climatizzazione di comfort di grandi edifici. I dati preliminari indicano una capacità frigorifera nominale di circa 385 kW, soggetta a ulteriore validazione, e i partner affermano che i dati sull’efficienza saranno comunicati soltanto una volta completata la validazione. Poiché R600a è un refrigerante A3, gli adattamenti comprendono la tenuta, il raffreddamento del motore e il rilevamento integrato delle perdite nel compressore, nonché misure di protezione automatiche con sequenze di arresto sicuro nel refrigeratore. Fabio Klein, Divisional President di Danfoss Commercial Compressors, ha affermato che l’obiettivo è “valutare le prestazioni, l’integrazione e i requisiti di sicurezza prima dell’introduzione commerciale”. Danfoss prevede un lancio controllato del TNS385 presso clienti selezionati nel corso del 2027; non è stata fissata alcuna data di lancio per il refrigeratore ENGIE.
Che cosa significa: con limiti di carica fissi, la capacità con propano viene suddivisa in piccoli circuiti sigillati oppure mantenuta fuori dall’area di vendita mediante un circuito ad acqua o glicole. Per alcuni dettaglianti, il fattore decisivo non è il refrigerante, ma la disponibilità di personale in grado di installarlo e sottoporlo a manutenzione.
Pompe di calore industriali: il refrigerante fissa il limite massimo
Rajesh Dixit, Senior Director of Product Management di Johnson Controls, ha illustrato nello stand la scala delle temperature. Le pompe di calore ad ammoniaca “arrivano generalmente fino a 90, 92°C”; con l’isobutano, la nuova Sabroe HitemHP raggiunge 107°C e con il butano 122°C. A suo parere, lungo questa scala l’efficienza cambia appena: a seconda delle condizioni, una pompa di calore è generalmente da tre a quattro volte più efficiente di una caldaia, indipendentemente da quale di questi refrigeranti utilizzi.
La risposta di Dixit alla questione delle prestazioni sul campo è stata il banco di prova in fabbrica. HitemHP viene validata in Danimarca in condizioni di progetto e fuori progetto e, secondo Dixit, Johnson Controls è la prima azienda a offrire un’unità standardizzata di questo tipo le cui prestazioni possono essere testate in fabbrica prima della spedizione. “Il cliente può stare tranquillo: dimostratemi che funziona prima di spedirmela”, ha affermato. Dopo l’avviamento, le unità possono essere connesse tramite OpenBlue, in modo che i tecnici ricevano assistenza da remoto durante la messa in servizio e la risoluzione dei problemi, con quella che l’azienda definisce diagnostica predittiva.
Presso GEA, il cui stand ospitava una pompa di calore ad ammoniaca RedGenium 950 basata sul compressore a pistoni V XHP, Roland Ligtvoet, Product Manager Piston Compressors and Applications, ha sostenuto i vantaggi delle macchine alternative nel funzionamento in riscaldamento. Nel raffreddamento, ha affermato, un compressore a pistoni è leggermente più efficiente di uno a vite; in una pompa di calore, dove la differenza di pressione è maggiore, lo stesso gruppo con un compressore a pistoni mostra “un aumento dell’efficienza superiore al 20%” rispetto a uno a vite. GEA ha successivamente precisato che il dato deriva dall’etichettatura AddBetter di RedGenium, il marchio ecologico interno dell’azienda, in una condizione esemplificativa di +20/+70°C. Il produttore valida i compressori nel proprio centro di validazione durante la progettazione, inserisce i dati nel proprio software di selezione e offre un test delle prestazioni in fabbrica a fronte di un modesto sovrapprezzo. I clienti riferiscono spesso che le unità forniscono prestazioni superiori a quelle dichiarate, ha affermato, perché GEA le valuta in modo prudenziale.
Quest’anno la maggior parte delle domande rivolte a GEA riguardava il riscaldamento e gran parte dell’impegno è dedicata alla formazione. “È più o meno lo stesso compressore di base, ma è una macchina diversa”, ha affermato riferendosi ai compressori per pompe di calore, che funzionano a pressioni più elevate e pongono nuove questioni pratiche agli installatori. Temperature di mandata superiori a 95°C sono in fase di sviluppo e validazione, ma “non sono pronte per il mercato”.
La domanda alla base delle temperature più elevate proviene dall’industria. Nel settore industriale, ha affermato Matic, circa il 60% del consumo energetico totale può essere collegato al riscaldamento. I processi di produzione alimentare operano generalmente tra 120 e 180°C e, per sostituire le caldaie alimentate a petrolio e gas, sono necessarie pompe di calore in grado di raggiungere tali temperature; l’acquisizione di SPH Sustainable Process Heat da parte di Copeland è stata effettuata per questa gamma.
Che cosa significa: al di sopra di circa 95°C la scelta passa dall’ammoniaca agli idrocarburi e le dichiarazioni sull’efficienza si spostano dalle schede tecniche ai banchi di prova in fabbrica. Il limite descritto dagli espositori riguardava la validazione e la formazione degli installatori, anziché la disponibilità dei compressori.
Data center: tenere sotto controllo la complessità
Büchsel non prevede che il boom dei data center si esaurisca. “Non è un fuoco di paglia destinato a scomparire presto e non è una bolla”, ha affermato. BITZER ha utilizzato la fiera per presentare HELICOM, la sua nuova generazione di compressori a vite, a partire da un modello per applicazioni nei data center.
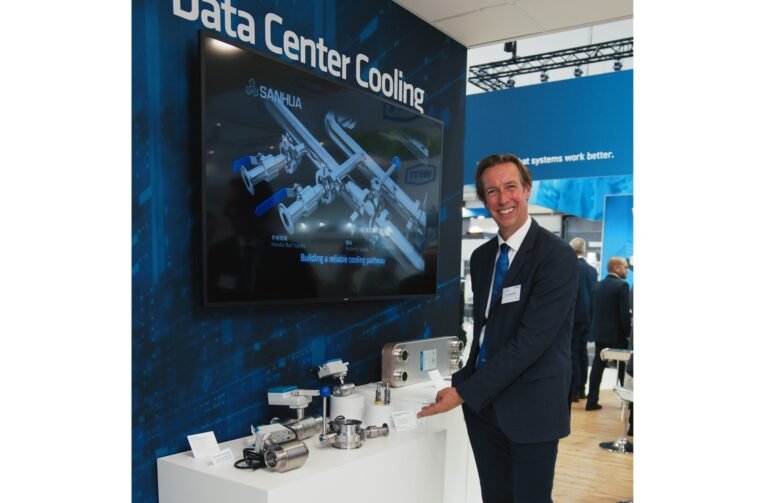
Copeland prevede che il segmento dei data center crescerà del 165% entro il 2030 e Matic ha affermato che questo ritmo rende necessario “tenere sotto controllo la complessità”. Il suo compressore centrifugo oil-free Aero-lift “elimina la complessa elettronica necessaria, per esempio, per azionare i cuscinetti magnetici”, consentendo di applicare la tecnologia su scala molto più ampia. Per quanto riguarda i componenti ausiliari, Delta ha presentato un motore EC per ventilatori con perdite inferiori del 20% rispetto al livello IE5 e pompe HVDC per i circuiti delle unità di distribuzione del liquido di raffreddamento.
Cosa significa: con l’espansione del segmento, i produttori di compressori stanno introducendo macchine progettate per i data center e ne stanno riducendo la complessità, in modo che la tecnologia possa essere applicata più diffusamente.
Strumenti per un organico ridotto
Diversi espositori hanno riprogettato il lavoro attorno alle apparecchiature anziché le apparecchiature stesse. Flemming Lundberg Poulsen, responsabile Marketing & Communications di SAMON e Safe Monitoring Group, ha illustrato le nuove opzioni di sensori a infrarossi IR e IR+ per i rilevatori di gas Glacier MIDI, che, a suo dire, hanno un costo iniziale più elevato ma inferiore nel corso della loro vita utile, senza avvelenamento o deriva del sensore. Il nuovo monitor per ambienti Glacier RM dispone di un server Wi-Fi integrato, quindi può essere configurato da qualsiasi telefono senza un’applicazione, mentre l’applicazione gratuita per Glacier MIDI guida il tecnico durante la calibrazione e rilascia un certificato sul quale può essere riportato il logo dell’installatore. “Non servono strumenti speciali. Basta il telefono”, ha affermato Poulsen. GasNet, il nuovo servizio cloud del gruppo, riunisce in un’unica schermata i rilevatori di diversi siti, con avvisi tramite messaggi di testo ed e-mail e memorizzazione delle letture. Sul fronte dei sensori, MSA Safety ha presentato per la prima volta un sensore NDIR per gas refrigeranti destinato ai suoi monitor Bacharach, con un limite minimo di rilevabilità di circa 60 ppm.
Eliwell ha lanciato Eliwell 360, una piattaforma web per installatori e distributori basata su schede di soluzione per interventi comuni, come il controllo delle celle frigorifere, ciascuna corredata dalla selezione dei prodotti e da videotutorial Learn & Go. “I nostri prodotti e le nostre soluzioni sono sempre più complessi, nel tentativo di raggiungere i migliori obiettivi di efficienza”, ha affermato Giovanna Rosso, responsabile Marketing Communication di Eliwell by Schneider Electric.
I produttori di compressori hanno inquadrato lo stesso problema in termini di personale. Matic ha descritto i servizi di messa in servizio e gli algoritmi di AI che aiutano gli installatori ad avviare le unità condensanti a CO2 di Copeland, nonché lo strumento Copeland Scout, che utilizza l’AI per contribuire alla risoluzione dei problemi degli impianti e individuare i ricambi corretti. Büchsel ha richiamato l’attenzione sulla rete di formazione di BITZER, che comprende un nuovo centro di formazione in Thailandia per la regione Asia-Pacifico, dotato di impianti reali, tra cui una centrale compressori e unità ECOLITE, affinché la formazione sia pratica. Borri ha descritto lo stesso cambiamento dal punto di vista dei clienti di Secop: gli acquirenti si aspettano ora assistenza per l’intero progetto, dalla progettazione congiunta dell’impianto e dalle prove durante lo sviluppo fino al supporto post-vendita, non soltanto un compressore efficiente.
Cosa significa: la messa in servizio, la calibrazione e la diagnostica vengono riprogettate per poter essere eseguite da personale meno specializzato, perché il numero di addetti qualificati limita ora la velocità con cui possono essere installati gli impianti a refrigeranti naturali.
Prestazioni misurate, non nominali
Alla domanda su come verificano che le loro apparecchiature forniscano sul campo le prestazioni previste, gli espositori hanno dato sei risposte diverse. Tecumseh ha misurato i consumi dopo aver sostituito un compressore in banchi espositivi refrigerati in funzione. Rivacold ha acceso e spento il proprio impianto alternando periodi di 24 ore. CREA integra misuratori di portata massica nel proprio PLC. Johnson Controls può sottoporre a prove prestazionali le proprie unità HitemHP sul banco prova di fabbrica prima della spedizione, mentre GEA offre come opzione una prova prestazionale in fabbrica. La risposta di Epta è stata ancora più semplice: verificare se l’impianto supera indenne un’ondata di calore estiva.
Ciò che li accomuna è che la decisione sul refrigerante è stata in gran parte presa. Le questioni ancora aperte riguardano come dimostrare il risultato e chi eseguirà l’installazione. “Non ci sarà refrigerante sufficiente per rabboccare tutti gli impianti esistenti, quindi chi aspetta dovrà affrontare due problemi: i refrigeranti e la disponibilità di personale”, ha affermato Büchsel, mentre la quota HFC dell’UE diminuirà il 1° gennaio 2027. I relatori del Chillventa CONGRESS, tenutosi il giorno prima dell’apertura della fiera, sono giunti alla stessa conclusione dal punto di vista normativo. “La CO2 non avrebbe alcuna possibilità se ci basassimo soltanto sui valori di COP”, ha affermato Torben Funder-Kristensen, responsabile Product Compliance and Standardization presso Danfoss Climate Solutions, mentre Sarah E. Maston, presidente ASHRAE 2026-27, ha avvertito che gli impianti più recenti “sono intrinsecamente più complessi da gestire e manutenere e richiedono tecnici più qualificati che ancora non esistono”. Il nostro resoconto del CONGRESS illustra il quadro normativo, dalla riduzione della quota nel 2027 alle revisioni Ecodesign. Sono in arrivo altri contenuti da Norimberga, comprese le interviste integrali a BITZER e Copeland; iscrivetevi alla newsletter di Refindustry per non perderli. Per i prodotti annunciati prima della fiera, consultate la nostra anteprima di Chillventa 2026.