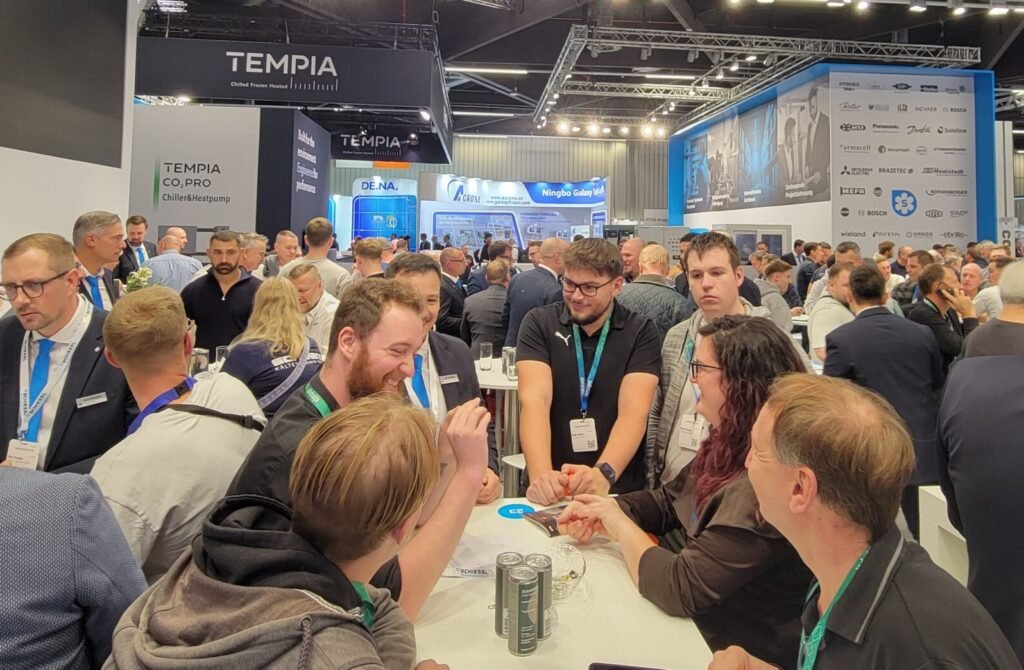
Chillventa 2026 a réuni 1 170 exposants de 50 pays, soit 16 % de plus qu’en 2024, et plus de 36 000 visiteurs à Nuremberg du 13 au 15 octobre. Lors des échanges sur les stands et dans quelques réponses écrites reçues après le salon, un thème est revenu régulièrement : comment montrer qu’un produit atteint son efficacité nominale dans une installation réelle. Les exposants ont évoqué des bancs d’essai en usine, des simulations heure par heure et des mesures réalisées sur des sites en exploitation, comme sur un système CO2 de 32 kW installé dans un supermarché italien, où Rivacold a enregistré des économies d’énergie nettes de 18 à 22 %.
Notre avant-première présentait les annonces faites par les exposants avant le salon. Ce compte rendu ne cherche pas à couvrir tous les stands. Il rassemble les informations communiquées à Nuremberg par les fabricants de compresseurs, les constructeurs de centrales et les spécialistes de la régulation, ainsi que des éléments issus de nos entretiens avec BITZER et Copeland.
CO2 : les gains dépendent de la manière dont le cycle est exploité
ADAPTIX de Rivacold ajoute aux unités transcritiques R744 un échangeur de chaleur à haute efficacité, une vanne de régulation à trois voies, des capteurs de température et de pression ainsi que le régulateur RIV-EVO de l’entreprise. Le système adapte les paramètres de fonctionnement aux conditions ambiantes et à la charge tout au long de l’année, en abaissant la pression de refoulement et en augmentant la température d’évaporation afin de réduire le travail des compresseurs. « Grâce à un régulateur spécifique sur mesure, nous modulons les paramètres de fonctionnement de la machine tout au long de l’année afin d’obtenir une température d’évaporation plus élevée », a déclaré Francesco Romiti, responsable marketing chez Rivacold.
Rivacold positionne ce système comme une solution concurrente aux éjecteurs. Sa comparaison théorique pour les systèmes R744 à moyenne température attribue aux éjecteurs jusqu’à 30 % d’économies en été, 15 % à la mi-saison et aucune en hiver, contre jusqu’à 30 % au cours des trois saisons pour ADAPTIX et jusqu’à 40 % lorsque les deux technologies sont combinées. « Les autres systèmes ne fonctionnent que pendant l’été », a indiqué Romiti. « Notre système est beaucoup moins cher et fonctionne durant toutes les saisons de l’année. » Selon lui, la seule pièce mobile ajoutée par ADAPTIX est une vanne de régulation, tandis que les sous-refroidisseurs nécessitent un circuit frigorifique dédié et que la compression parallèle exige des compresseurs supplémentaires. ADAPTIX deviendra une option sur certains groupes de condensation et certaines centrales R744 de Rivacold de plus de 13 kW au cours de l’année 2027, tandis que des projets sur mesure seront proposés à partir de la fin de 2026.
Sur le stand d’Epta, Stefano Trabucchi, Group Platform Senior Manager, a répondu avec un outil plutôt qu’avec un produit. Wizard Matrix, un outil de sélection disponible sur le site EptaTechnica, prend en compte la taille du magasin, exprimée en surface au sol ou en charge frigorifique, ainsi que le climat du site, puis suggère le fluide frigorigène, la plateforme et la technologie d’efficacité. En arrière-plan, une version simplifiée d’un modèle interne simule la demande frigorifique heure par heure sur l’ensemble de l’année, la convertit en consommation d’énergie pour chaque option, puis en coût. Dans l’un des exemples qu’il a présentés, un magasin ayant une température ambiante de dimensionnement d’environ 40 °C et une charge de 80 à 120 kW se situe dans ce qu’il a appelé « la région du tout-CO2 ». Des meubles autonomes peuvent être ajoutés à la simulation, de sorte qu’un magasin entièrement équipé de meubles autonomes puisse être comparé à un magasin doté d’une installation centralisée.
Trabucchi s’est montré direct quant aux limites des chiffres figurant sur les fiches techniques. « Pour nous, l’efficacité nominale ne se résume pas vraiment à un calcul du COP », a-t-il déclaré, car une installation réelle comporte trop de variables pour qu’il soit possible d’établir précisément le chiffre réel. « Le principal retour que nous recevons est le suivant : le système est-il fiable, oui ou non, résiste-t-il aux vagues de chaleur pendant l’été, oui ou non ? » Pour ces conditions, Hauser, qui fait désormais partie d’Epta Group, a présenté ecoFusion, un sous-refroidisseur modulaire au R290 destiné aux centrales CO2 transcritiques, développé avec Graz University of Technology. Il est proposé dans des puissances de 12 kW et 24 kW pour des températures ambiantes pouvant atteindre 50 °C. Associé aux systèmes FTE 3.0 et ETE d’Epta, il permet, selon les estimations de l’entreprise, de réaliser des économies de 15 à 23 % au-dessus de 40 °C.
Le CO2 industriel avait également ses propres arguments fondés sur l’exploitation réelle. Luca Bresolin, chef de projet chez CREA, un constructeur italien de centrales situé près de Milan qui assure également l’installation et la maintenance de ses équipements, a présenté une centrale booster transcritique en acier inoxydable construite pour un producteur agroalimentaire en Roumanie et développant, selon lui, environ 500 kW à -33 °C. Son étage basse température fonctionne par pompage plutôt qu’en détente directe. « Par exemple, avec une température de moins 25 dans la chambre froide, vous introduisez dans l’évaporateur du CO2 liquide à moins 29. Vous avez un faible delta T », a-t-il expliqué, contre environ 7 K dans un système à détente directe. La chaleur est récupérée en trois étapes : environ 60 °C pour une utilisation sur le site, du glycol à environ 30 °C pour dégivrer les évaporateurs des chambres froides, et de la chaleur à basse température pour le chauffage du sol sous les chambres froides, en remplacement des résistances électriques. Des débitmètres massiques raccordés à l’automate permettent à CREA et à ses clients de suivre le COP en fonctionnement. Bresolin a indiqué que les clients demandaient désormais une surveillance 24 heures sur 24, l’enregistrement des données de COP et la modification des paramètres à distance.
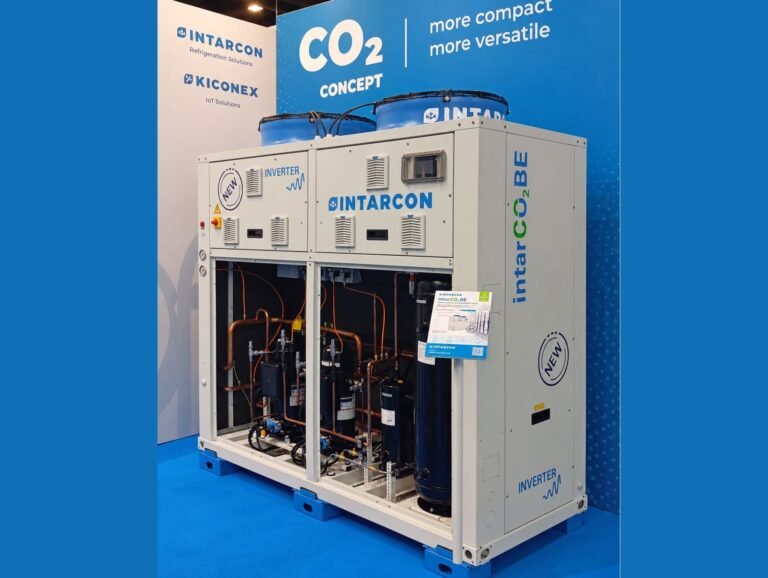
La transition vers des formats plus compacts s’est poursuivie. Parmi les lancements qui n’étaient pas abordés dans notre avant-première, l’intarCU2BE d’INTARCON introduit le CO2 transcritique dans les supermarchés de 200 à 800 m2, avec une puissance moyenne température pouvant atteindre 40 kW grâce à un compresseur scroll à variation de vitesse, dans une unité dont la largeur maximale est de 800 mm, ce qui lui permet de passer par des portes standard. À l’autre extrémité de l’échelle, Dorin a profité du salon pour présenter pour la première fois le CD800, un compresseur CO2 transcritique à huit cylindres, doté de cylindrées de 101 à 115,5 m3/h et de moteurs de 180 à 220 hp. Giovanni Dorin, Chief Marketing & Business Development Officer, l’a décrit comme le produit phare de l’entreprise pour le froid industriel et a indiqué qu’un seul CD800 pouvait remplacer plusieurs compresseurs sur une centrale, réduisant ainsi la taille des centrales destinées à l’entreposage, à la transformation alimentaire et aux grands centres commerciaux. « Nous avons fait du CO2 notre fluide prioritaire », a-t-il déclaré.
Les fabricants d’échangeurs de chaleur ont présenté l’efficacité à l’échelle des composants. Manuel Togaç, responsable marketing chez Karyer Heat Exchangers, a cité l’évaporateur EA de l’entreprise, classé A en matière d’efficacité énergétique, ainsi que son refroidisseur de gaz. Selon lui, l’intérêt sur le stand s’est concentré sur la réduction de la consommation d’énergie, en particulier dans le froid industriel.
Cette dynamique n’est pas uniquement européenne. Sandro Matic, President Americas chez Copeland, a estimé l’adoption du CO2 à environ 36 % en Europe, contre environ 6 % dans les Amériques, ce qui y laisse « une longue marge de progression pour les solutions CO2 ». Martin Büchsel, Chief Sales and Marketing Officer de BITZER Group, a souligné l’intérêt croissant pour le CO2 aux États-Unis et en Chine, même si l’application des limites fédérales américaines concernant les supermarchés a été repoussée à 2032.
Ce que cela signifie : les gains liés au CO2 présentés au salon provenaient moins de nouveaux équipements que de la manière dont le cycle est exploité, au moyen de consignes adaptatives, du sous-refroidissement et d’évaporateurs alimentés par pompage. Les preuves avancées reposent de plus en plus sur des mesures effectuées sur site, dans le magasin ou l’entrepôt frigorifique, plutôt que sur des valeurs nominales.
Propane et isobutane : les limites de charge façonnent le système
Fernando Fischer, directeur du marketing corporate chez Tecumseh, a désigné une plateforme de compresseurs R290 à vitesse fixe destinée au commerce alimentaire comme le produit le plus efficace présenté sur le stand. Dans des meubles frigorifiques en îlot de supermarché, où elle a remplacé le compresseur à vitesse variable d’origine et où la consommation a été mesurée en conditions normales d’utilisation, il a indiqué qu’elle égalait ou dépassait les performances de l’unité à vitesse variable et qu’elle était jusqu’à 25 à 30 % plus efficace que les autres compresseurs tout ou rien du marché. Il a décrit la demande par segment : « Dans les applications commerciales légères et commerciales, tout tourne autour du propane. Mais aussi autour de la vitesse variable et de la haute efficacité. » Pour les puissances supérieures, a-t-il précisé, les clients se tournent vers les A2L, tandis que Tecumseh travaille sur des compresseurs et des groupes de condensation au CO2.
Gian Maria Borri, responsable marketing chez Secop, a répondu à nos questions par écrit après le salon et a présenté les chiffres de l’entreprise. Ses compresseurs R290 à vitesse variable destinés au commerce alimentaire, avec des cylindrées de 10 à 18 cm3, réduisent la consommation d’énergie jusqu’à 40 % par rapport à un compresseur à vitesse fixe en adaptant leur vitesse aux besoins réels de refroidissement. Pour la restauration, le plus grand modèle de sa gamme au propane, le SCE25MNDX, fournit une puissance frigorifique allant jusqu’à 2 100 W avec un COP de 2,01 (ASHRAE MBP). Pour les pompes à chaleur destinées à la production d’eau chaude sanitaire, le NLE10DNDX fournit jusqu’à 1 944 W de puissance calorifique avec un COP de 4,08 (ASHRAE HBP), ce qui, selon l’entreprise, représente une efficacité jusqu’à 30 % supérieure à celle des solutions à base de HFC.
Arneg s’attaque à la limite de charge à l’intérieur du magasin. Enrico Zambotto, directeur technique des systèmes de réfrigération chez Arneg, a présenté TOWER RING, dans lequel une unité frigorifique dessert plusieurs meubles, avec une charge maximale de R290 de 150 g par circuit. La condensation est refroidie par eau : l’eau est acheminée soit vers un refroidisseur à sec extérieur, soit vers un modèle intérieur qui chauffe le magasin, tandis que les compresseurs sont installés dans l’espace de vente, derrière les rayonnages, au début, au milieu ou à l’extrémité d’une allée.
Zambotto a associé l’intérêt pour ces systèmes autant à la main-d’œuvre qu’à la réglementation. « Le CO2 est une norme, mais, pour certaines applications, il est difficile de trouver un technicien qualifié », a-t-il déclaré. Les systèmes au glycol sont plus faciles à installer, à régler et à mettre en service, a-t-il ajouté, « et le réseau de tuyauterie pourrait également être réalisé par un plombier plutôt que par un technicien frigoriste », sans haute pression à l’intérieur du supermarché.
Dans le chauffage, le marché a devancé la réglementation. « Aujourd’hui, aucune réglementation n’impose à quiconque d’utiliser du propane, pourtant de nombreuses pompes à chaleur commerciales fonctionnent déjà avec ce fluide », a déclaré Matic, ajoutant qu’en Europe, les pompes à chaleur sont déjà principalement des systèmes au propane. Büchsel a indiqué que BITZER développe des compresseurs à vis et scroll pour le propane et l’isobutane, principalement destinés aux pompes à chaleur.
L’isobutane fait également son entrée dans des machines de plus grande taille. Danfoss et ENGIE Refrigeration ont profité du salon pour présenter un développement conjoint conçu autour du Turbocor TNS385, que Danfoss décrit comme son premier compresseur sans huile conçu pour le R600a. Après de premiers essais en laboratoire chez Danfoss, le compresseur est désormais évalué dans un prototype spécifique de groupe d’eau glacée ENGIE Refrigeration destiné au rafraîchissement de confort de grands bâtiments. Les données préliminaires indiquent une puissance frigorifique nominale d’environ 385 kW, sous réserve d’une validation supplémentaire, et les partenaires précisent que les chiffres d’efficacité ne seront communiqués qu’une fois la validation terminée. Le R600a étant un fluide frigorigène A3, les adaptations portent notamment sur l’étanchéité, le refroidissement du moteur et la détection intégrée des fuites dans le compresseur, ainsi que sur des mesures de protection automatiques avec des séquences d’arrêt sécurisé dans le groupe d’eau glacée. Fabio Klein, président de la division Danfoss Commercial Compressors, a déclaré que l’objectif était « d’évaluer les performances, l’intégration et les exigences de sécurité avant la commercialisation ». Danfoss prévoit une mise à disposition contrôlée du TNS385 auprès de clients sélectionnés au cours de l’année 2027. Aucune date de lancement n’a été fixée pour le groupe d’eau glacée ENGIE.
Ce que cela signifie : les limites de charge étant fixes, la puissance au propane est répartie entre de petits circuits hermétiques ou maintenue hors de la surface de vente derrière une boucle d’eau ou de glycol. Pour certains distributeurs, le facteur décisif n’est pas le fluide frigorigène, mais la disponibilité des professionnels chargés de l’installation et de la maintenance.
Pompes à chaleur industrielles : le fluide frigorigène fixe la limite de température
Rajesh Dixit, directeur principal de la gestion des produits chez Johnson Controls, a présenté l’échelle des températures sur le stand. Les pompes à chaleur à l’ammoniac « atteignent généralement 90, 92 °C » ; avec l’isobutane, la nouvelle Sabroe HitemHP atteint 107 °C, et avec le butane, 122 °C. Selon lui, l’efficacité varie à peine le long de cette échelle : selon les conditions, une pompe à chaleur est généralement trois à quatre fois plus efficace qu’une chaudière, quel que soit celui de ces fluides frigorigènes qu’elle utilise.
La réponse de Dixit à la question des performances sur le terrain résidait dans le bloc d’essais en usine. HitemHP est validée au Danemark dans les conditions de conception et hors conception, et il a déclaré que Johnson Controls était le premier à proposer une unité standardisée de ce type pouvant faire l’objet d’essais de performance en usine avant son expédition. « Le client a l’esprit tranquille : montrez-moi qu’elle fonctionne avant de me l’expédier », a-t-il déclaré. Après la mise en service, les unités peuvent être connectées via OpenBlue afin que les techniciens bénéficient d’une assistance à distance pendant la mise en service et le dépannage, grâce à ce que l’entreprise appelle le diagnostic prédictif.
Chez GEA, dont le stand présentait une pompe à chaleur à l’ammoniac RedGenium 950 conçue autour de son compresseur à pistons V XHP, Roland Ligtvoet, responsable produit Compresseurs à pistons et applications, a défendu l’intérêt des machines alternatives pour les applications de chauffage. Dans le froid, a-t-il expliqué, un compresseur à pistons est légèrement plus efficace qu’un compresseur à vis. Dans une pompe à chaleur, où la différence de pression est plus importante, le même ensemble équipé d’un compresseur à pistons affiche « une augmentation de l’efficacité supérieure à 20 % » par rapport à un compresseur à vis. GEA a précisé par la suite que ce chiffre provenait du label AddBetter du RedGenium, l’écolabel interne de l’entreprise, dans un exemple de conditions de +20/+70 °C. Le fabricant valide les compresseurs dans son centre de validation pendant la phase de conception, intègre les données dans son logiciel de sélection et propose un essai de performance en usine moyennant un léger supplément. Les clients indiquent souvent que les unités dépassent les performances annoncées, a-t-il précisé, car GEA les évalue de manière prudente.
Cette année, la plupart des questions adressées à GEA portaient sur le chauffage, et une grande partie des efforts est consacrée à la formation. « Il s’agit plus ou moins du même compresseur de base, mais c’est une tout autre machine », a-t-il déclaré à propos des compresseurs pour pompes à chaleur, qui fonctionnent à des pressions plus élevées et soulèvent de nouvelles questions pratiques pour les installateurs. Des températures de départ supérieures à 95 °C sont en cours de développement et de validation, mais ne sont « pas prêtes pour le marché ».
La demande à l’origine de ces températures plus élevées provient de l’industrie. Dans l’industrie, a déclaré Matic, environ 60 % de la consommation totale d’énergie peut être liée au chauffage. Les procédés de fabrication alimentaire fonctionnent généralement entre 120 et 180 °C, et des pompes à chaleur capables d’atteindre ces températures sont nécessaires pour remplacer les chaudières au fioul et au gaz. L’acquisition de SPH Sustainable Process Heat par Copeland visait cette plage de températures.
Ce que cela signifie : au-dessus d’environ 95 °C, le choix passe de l’ammoniac aux hydrocarbures, et les affirmations relatives à l’efficacité passent des fiches techniques aux bancs d’essai en usine. Selon les exposants, la contrainte concernait la validation et la formation des installateurs plutôt que la disponibilité des compresseurs.
Centres de données : garder la complexité sous contrôle
Büchsel ne s’attend pas à ce que l’essor des centres de données s’essouffle. « Ce n’est pas un feu de paille qui disparaîtra bientôt, ni une bulle », a-t-il déclaré. BITZER a profité du salon pour présenter HELICOM, sa nouvelle génération de compresseurs à vis, en commençant par un modèle destiné aux centres de données.
Copeland prévoit une croissance de 165 % du segment des centres de données d’ici 2030, et Matic a indiqué que ce rythme rendait nécessaire de « garder la complexité sous contrôle ». Son compresseur centrifuge sans huile Aero-lift « élimine l’électronique complexe nécessaire, par exemple, au fonctionnement des paliers magnétiques », ce qui permet d’appliquer cette technologie à une échelle beaucoup plus large. En ce qui concerne les auxiliaires, Delta a présenté un moteur de ventilateur EC affichant des pertes inférieures de 20 % au niveau IE5, ainsi que des pompes HVDC pour les boucles des unités de distribution de liquide de refroidissement.
Ce que cela signifie : à mesure que le segment se développe, les fabricants de compresseurs lancent des machines conçues pour les centres de données et en réduisent la complexité, afin que cette technologie puisse être appliquée plus largement.
Des outils pour des effectifs réduits
Plusieurs exposants ont repensé le travail autour des équipements plutôt que les équipements eux-mêmes. Flemming Lundberg Poulsen, responsable du marketing et de la communication chez SAMON et Safe Monitoring Group, a présenté de nouvelles options de capteurs infrarouges IR et IR+ pour les détecteurs de gaz Glacier MIDI. Selon lui, leur coût initial est plus élevé, mais leur coût sur l’ensemble de leur durée de vie est inférieur, sans empoisonnement ni dérive du capteur. Le nouveau dispositif de surveillance de local Glacier RM intègre un serveur Wi-Fi, ce qui permet de le configurer depuis n’importe quel téléphone sans application. L’application gratuite pour Glacier MIDI guide le technicien tout au long de l’étalonnage et délivre un certificat pouvant porter le logo de l’entreprise intervenante. « Vous n’avez pas besoin d’outils spéciaux. Tout ce qu’il vous faut, c’est votre téléphone », a déclaré Poulsen. GasNet, le nouveau service cloud du groupe, rassemble les détecteurs de plusieurs sites dans une vue unique, avec des alertes par SMS et par e-mail ainsi que l’enregistrement des relevés. Du côté des capteurs, MSA Safety a lancé un capteur de gaz frigorigène NDIR destiné à ses dispositifs de surveillance Bacharach, avec une limite de détection minimale d’environ 60 ppm.
Eliwell a lancé Eliwell 360, une plateforme web destinée aux installateurs et aux distributeurs, organisée autour de fiches de solutions pour des opérations courantes telles que la régulation des chambres froides, chacune proposant une sélection de produits et des tutoriels vidéo Learn & Go. « Nos produits et nos solutions sont de plus en plus complexes, afin d’essayer d’atteindre les meilleurs objectifs d’efficacité », a déclaré Giovanna Rosso, responsable de la communication marketing chez Eliwell by Schneider Electric.
Les fabricants de compresseurs ont présenté le même problème sous l’angle des ressources humaines. Matic a décrit des services de mise en service et des algorithmes d’IA qui aident les installateurs à mettre en route les groupes de condensation au CO2 de Copeland, ainsi que l’outil Copeland Scout, qui utilise l’IA pour faciliter le dépannage des systèmes et identifier les pièces de rechange appropriées. Büchsel a mis en avant le réseau de formation de BITZER, notamment un nouveau centre de formation destiné à la région Asie-Pacifique en Thaïlande, équipé de systèmes réels, parmi lesquels une centrale et des unités ECOLITE, afin que la formation soit pratique. Borri a décrit la même évolution du point de vue des clients de Secop : les acheteurs attendent désormais un accompagnement tout au long du projet, de la conception conjointe du système et des essais pendant le développement jusqu’au service après-vente, et pas seulement un compresseur efficace.
Ce que cela signifie : la mise en service, l’étalonnage et le diagnostic sont repensés pour pouvoir être effectués par du personnel moins spécialisé, car le nombre de professionnels formés limite désormais la vitesse à laquelle les systèmes utilisant des fluides frigorigènes naturels peuvent être installés.
Mesurée, et non nominale
Interrogés sur la manière dont ils vérifient que leurs équipements tiennent leurs promesses sur le terrain, les exposants ont donné six réponses différentes. Tecumseh a mesuré la consommation après le remplacement d’un compresseur dans des meubles de présentation en service. Rivacold a alternativement mis en marche et arrêté son système par périodes de 24 heures. CREA intègre des débitmètres massiques à son automate programmable. Johnson Controls peut soumettre ses unités HitemHP à des essais de performance sur le banc d’essai de l’usine avant leur expédition, tandis que GEA propose en option un essai de performance en usine. La réponse d’Epta était encore plus simple : vérifier si le système résiste à une vague de chaleur estivale.
Le point commun entre ces réponses est que la décision relative au fluide frigorigène est en grande partie prise. Les questions qui restent ouvertes concernent la manière de démontrer le résultat et l’identité de ceux qui assureront l’installation. « Il n’y aura pas assez de fluide frigorigène pour faire l’appoint dans tous les systèmes existants. Ceux qui attendent seront donc confrontés à deux problèmes : les fluides frigorigènes et la recherche de personnel », a déclaré Büchsel, alors que le quota de HFC de l’UE diminuera le 1er janvier 2027. Les intervenants du Chillventa CONGRESS, organisé la veille de l’ouverture du salon, sont arrivés à la même conclusion sous l’angle réglementaire. « Le CO2 n’aurait aucune chance si nous nous fondions uniquement sur les valeurs de COP », a déclaré Torben Funder-Kristensen, responsable de la conformité des produits et de la normalisation chez Danfoss Climate Solutions, tandis que Sarah E. Maston, présidente 2026-27 d’ASHRAE, a averti que les systèmes plus récents « sont intrinsèquement plus complexes à exploiter et à entretenir, ce qui exige davantage de techniciens qualifiés qui n’existent pas encore ». Notre compte rendu du CONGRESS présente le cadre réglementaire, de la baisse du quota en 2027 aux révisions de l’Ecodesign. D’autres contenus de Nuremberg seront bientôt publiés, notamment des entretiens complets avec BITZER et Copeland. Abonnez-vous à la newsletter de Refindustry pour ne pas les manquer. Pour découvrir les produits annoncés avant le salon, consultez notre présentation de Chillventa 2026.